 pl
Shengya
Shengya
Shengya
Shengya
Shengya
Shengya
Shengya
Shengya
Shengya
Co to jest polerka magnetyczna z przelotowym gratowaniem?
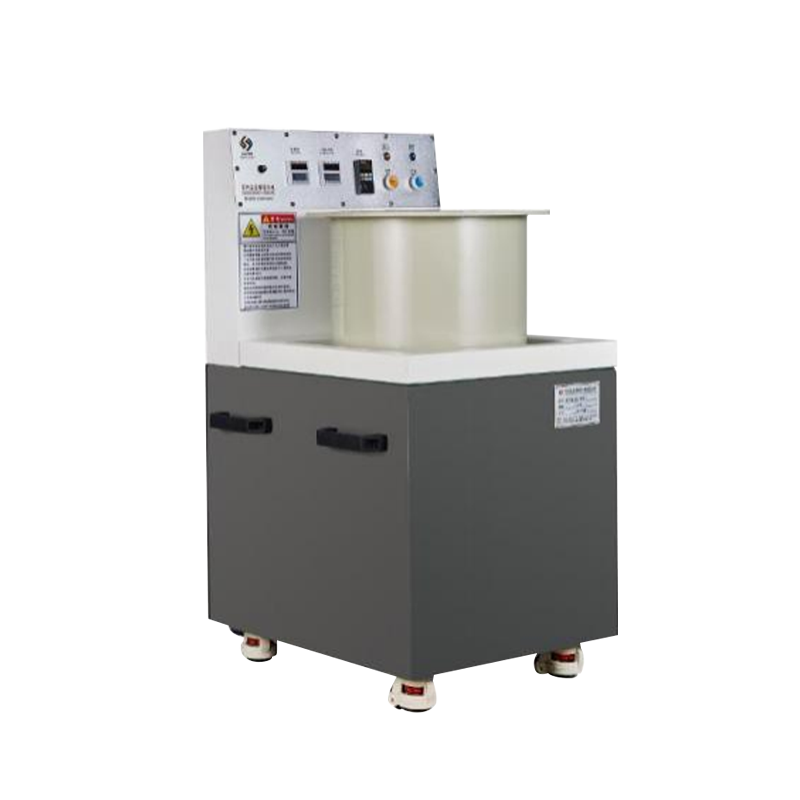
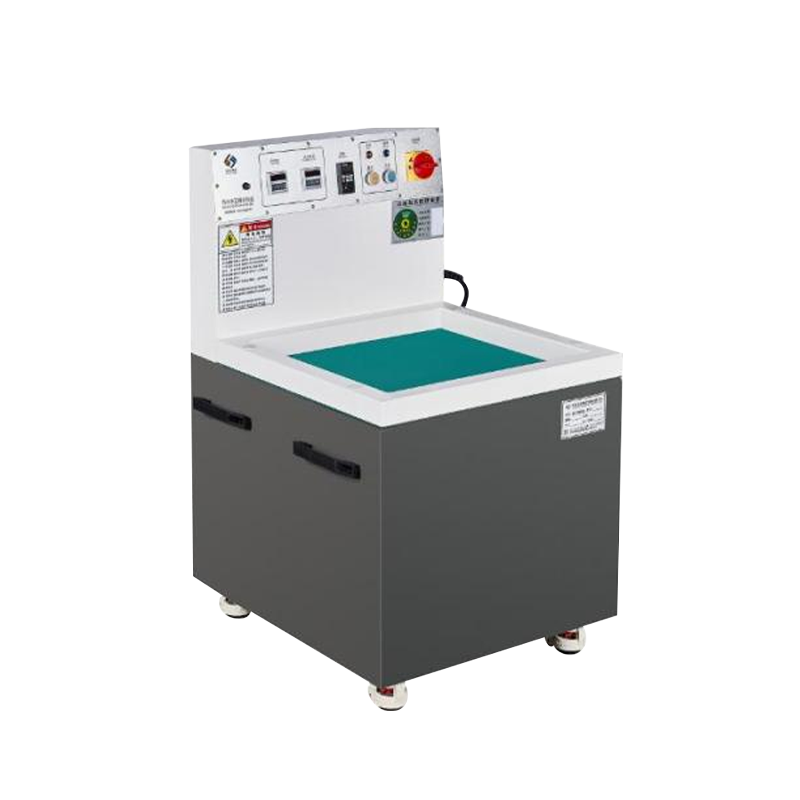
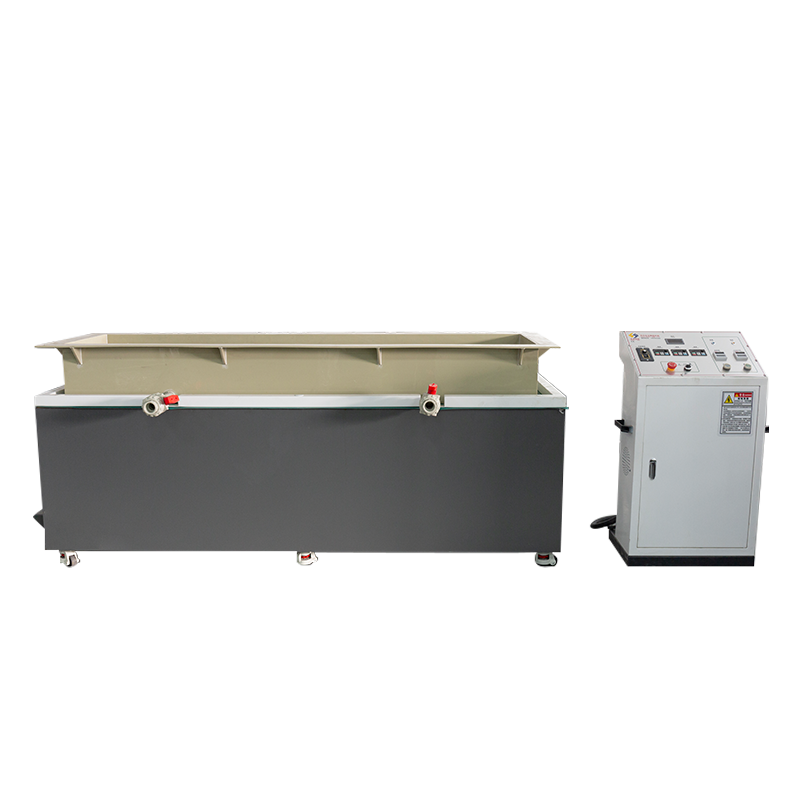
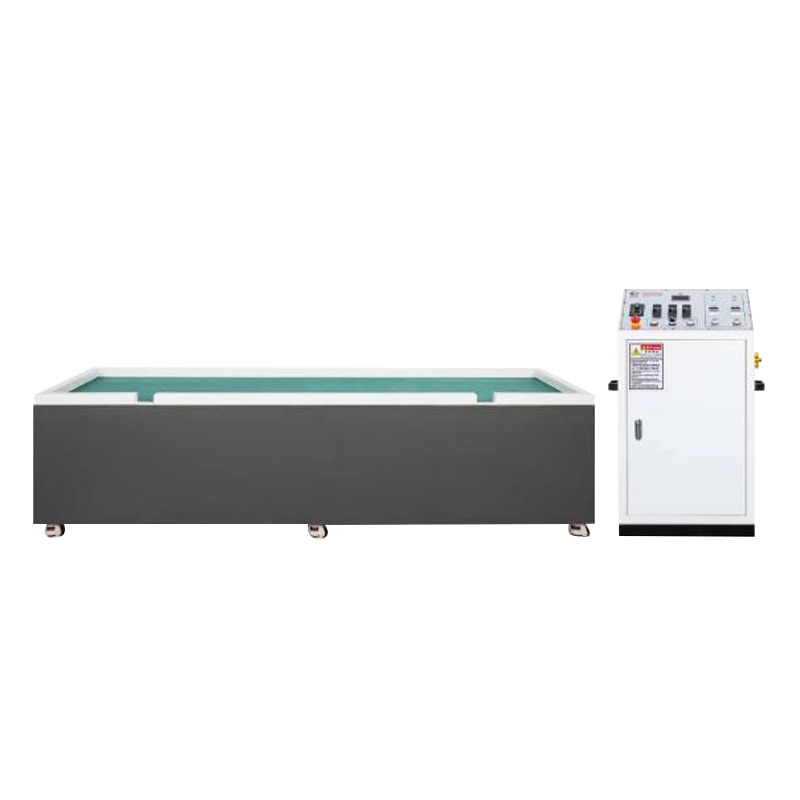
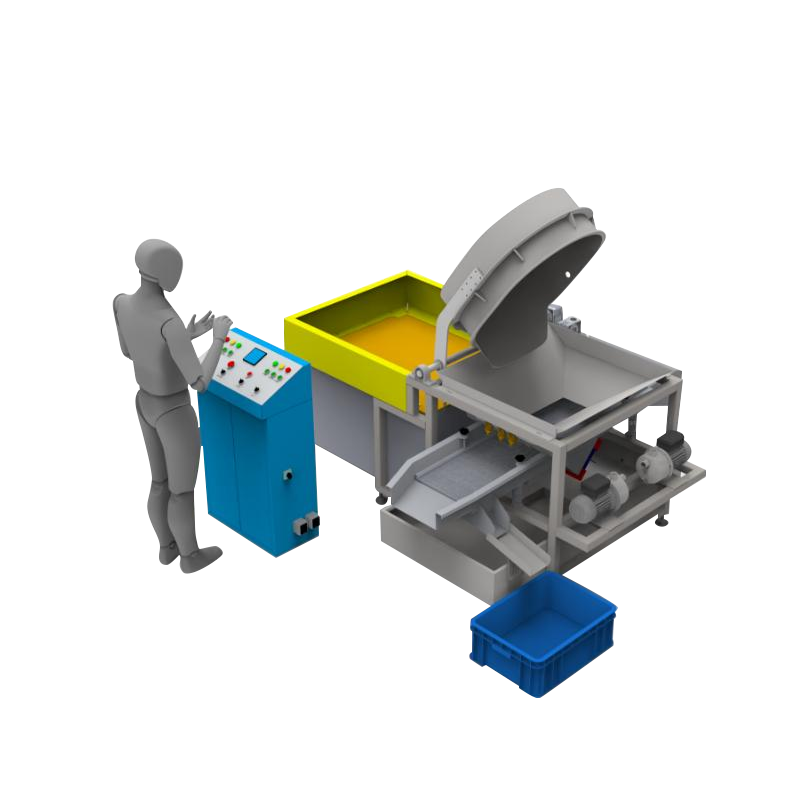
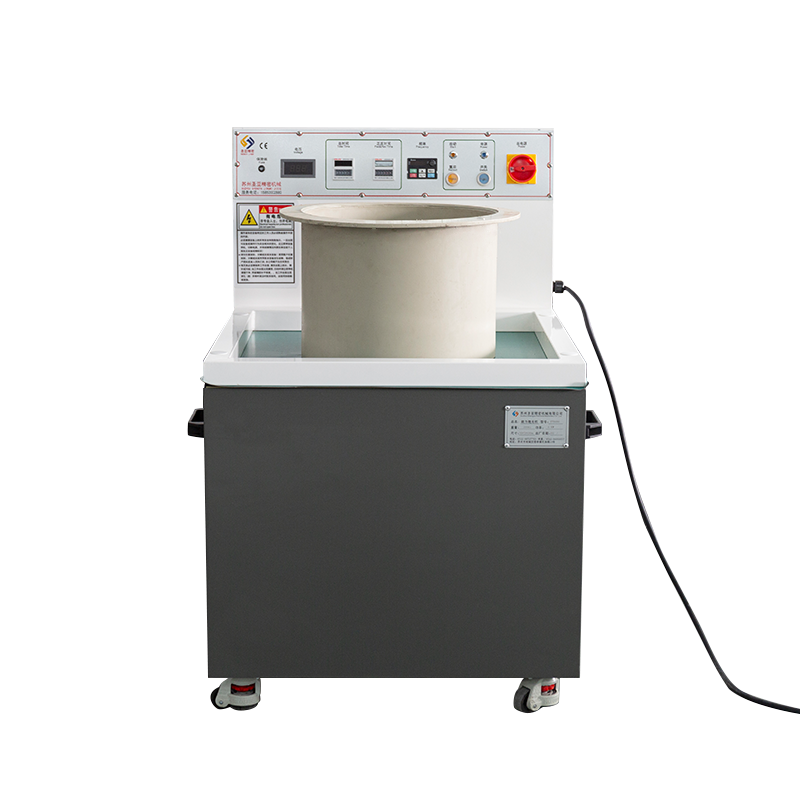
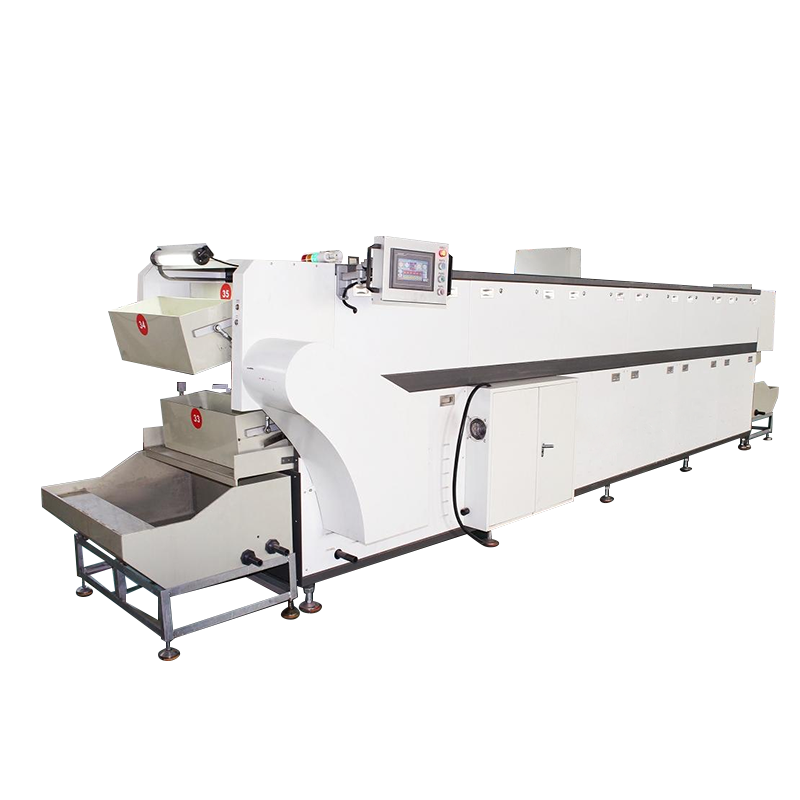
Przelotowa polerka magnetyczna do gratowania to rodzaj magnetycznego sprzętu wykańczającego przeznaczonego do czyszczenia, gratowania i polerowania małych części metalowych, które przemieszczają się w sposób ciągły w polu magnetycznym, zamiast przebywać w zamkniętym bębnie lub bębnie. Zamiast ładować części partiami i czekać na zakończenie pełnego cyklu, operatorzy podają komponenty z jednej strony maszyny, a gotowe, pozbawione zadziorów części wychodzą z drugiej strony. Ta konstrukcja „przelotowa” sprawia, że maszyna jest szczególnie popularna w fabrykach, które wymagają stałej, dużej wydajności bez ciągłego zatrzymywania i uruchamiania.
Wewnątrz maszyny wirujące pole magnetyczne porusza maleńkimi szpilkami lub igłami ze stali nierdzewnej. Kołki te ocierają się o powierzchnię części z dużą prędkością, usuwając zadziory, ostre krawędzie, utlenianie i lekką rdzę, a jednocześnie polerują powierzchnię do gładkiego, równego wykończenia. Ponieważ zamiast agresywnych środków chemicznych lub mediów ściernych działa siła magnetyczna, proces jest wystarczająco delikatny w przypadku delikatnych i skomplikowanych części, a jednocześnie wystarczająco mocny, aby oczyścić trudno dostępne otwory, szczeliny i gwinty.
Jak działa proces gratowania przelotowego
Zrozumienie mechaniki magnetycznej polerki do gratowania typu Pass-Through pomaga wyjaśnić, dlaczego sprawdza się ona tak dobrze w przypadku małych, precyzyjnych części. Proces ten zazwyczaj przebiega według prostego, powtarzalnego przebiegu:
- Części ładowane są na przenośnik taśmowy, tacę wibracyjną lub rynnę podającą przy wejściu do maszyny.
- Obracający się bęben magnetyczny lub generator pola pod lub wokół ścieżki aktywuje kołki ze stali nierdzewnej.
- Pod napięciem szpilki szybko wirują wokół i wewnątrz każdej części, docierając do szczelin, ślepych otworów i gwintów, których często brakuje w przypadku innych metod.
- Zadziory, warstwy tlenków i zanieczyszczenia powierzchniowe ulegają mechanicznemu zużyciu, gdy części przemieszczają się równomiernie przez strefę magnetyczną.
- Gotowe części opuszczają maszynę już oczyszczone i wypolerowane, gotowe do następnego etapu produkcji lub pakowania.
Ponieważ części nigdy nie przestają się poruszać, czasy cykli są znacznie krótsze niż w przypadku tradycyjnego bębnowania wsadowego lub wykańczania wibracyjnego, co jest głównym powodem, dla którego producenci przechodzą na system przelotowy, gdy zwiększa się objętość.
Polerki magnetyczne wsadowe a polerki magnetyczne z przelotowym gratowaniem
Wielu kupujących zaczyna od kubka magnetycznego w formie partii, a później rozważa jego modernizację. Poniższa tabela porównuje oba podejścia, dzięki czemu można zobaczyć, gdzie maszyna przelotowa oferuje wyraźną przewagę.
| Funkcja | Wsadowa polerka magnetyczna | Polerka magnetyczna z przelotowym gratowaniem |
| Przepływ pracy | Załaduj, uruchom cykl, rozładuj | Ciągłe podawanie i rozładowywanie |
| Najlepsze dla | Małe i średnie serie | Produkcja wielkoseryjna, ciągła |
| Zaangażowanie pracy | Wyższe, ręczne ładowanie w każdym cyklu | Niższy, można zintegrować z liniami zautomatyzowanymi |
| Spójność | Może się różnić w zależności od partii | Bardzo spójny, taki sam czas ekspozycji na część |
| Przepustowość | Ograniczone czasem cyklu | Wyższa, napędzana paskiem lub prędkością posuwu |
Kluczowe korzyści wynikające z wyboru projektu przelotowego
Producenci, którzy przechodzą na Polerka magnetyczna z przelotowym gratowaniem zwykle zauważają poprawę w kilku obszarach jednocześnie. Korzyści wykraczają poza samą prędkość:
- Ciągłe przetwarzanie zmniejsza wąskie gardła na liniach produkcyjnych o dużej objętości.
- Delikatne działanie magnetyczne zapobiega wypaczeniu, zarysowaniu lub uszkodzeniu delikatnych elementów.
- Jednolity czas ekspozycji dla każdej części zapewnia bardziej przewidywalną i powtarzalną jakość wykończenia.
- Cienkie kołki ze stali nierdzewnej docierają do wewnętrznych kanałów, gwintów i małych otworów, których często brakuje podczas bębnowania ściernego.
- Niższe koszty pracy, ponieważ operatorzy nie muszą nadzorować poszczególnych cykli wsadowych.
- Łatwa integracja z automatyką poprzedzającą i następującą, taką jak prasy do tłoczenia lub linie pakujące.
Materiały i części, które przynoszą największe korzyści
Nie każdy materiał lub kształt części reaguje w ten sam sposób na wykończenie magnetyczne, dlatego warto wiedzieć, gdzie naprawdę sprawdza się przelotowa polerka magnetyczna do gratowania. Szczególnie dobrze sprawdza się w przypadku małych precyzyjnych elementów wykonanych ze stali nierdzewnej, mosiądzu, miedzi, aluminium i innych materiałów nieżelaznych lub lekko magnetycznych. Typowe części obejmują elementy jubilerskie, elementy zegarków, złącza elektroniczne, części instrumentów medycznych, sprężyny, tłoczone metalowe wsporniki i elementy złączne.
Części o złożonej geometrii
Ponieważ kołki magnetyczne mogą wpadać do nieprzelotowych otworów, szczelin i gwintów wewnętrznych, największą poprawę osiągają części o złożonej geometrii, które są trudne do czyszczenia ręcznie lub przy standardowej obróbce wibracyjnej. To sprawia, że metoda przelotowa jest ulubioną metodą w przemyśle elektronicznym, wyrobów medycznych i sprzętu precyzyjnego.
Delikatne lub cienkościenne elementy
Cienkie, lekkie lub kruche części, które mogłyby się zgiąć lub pęknąć pod wpływem cięższych mediów ściernych, są znacznie bezpieczniejsze w przypadku przesuwania się przez system magnetyczny, ponieważ kołki wykończeniowe wywierają delikatny, równy kontakt, a nie dużą siłę upadków.
Wybór odpowiedniej maszyny dla Twojej linii produkcyjnej
Wybór odpowiedniej magnetycznej polerki do gratowania przelotowego zależy nie tylko od ceny. Przed zakupem warto ocenić kilka praktycznych czynników, które bezpośrednio wpływają na wydajność i długoterminową satysfakcję ze sprzętu.
Przepustowość i szerokość taśmy
Dopasuj szerokość taśmy i prędkość przenośnika do rzeczywistej wielkości produkcji. Zbyt mała maszyna utworzy wąskie gardło, natomiast zbyt duża maszyna może marnować miejsce i energię na mniej wymagające zadania.
Rozmiar sworznia i konstrukcja komory
Cieńsze kołki lepiej nadają się do delikatnych, małych części i ciasnych elementów wewnętrznych, podczas gdy nieco większe kołki mogą być preferowane w przypadku trudniejszych zadań gratowania cięższych elementów. Upewnij się, że rozmiar komory i typ sworznia odpowiadają częściom, które planujesz uruchomić.
Łatwość czyszczenia i odzyskiwania pinów
Poszukaj projektu z wbudowanym systemem separacji i odzyskiwania pinów, dzięki czemu zbłąkane piny zostaną automatycznie odfiltrowane, zanim części zostaną przesłane do następnego etapu produkcji.
Wskazówki dotyczące konserwacji, dzięki którym polerka będzie działać sprawnie
Jak każdy element wyposażenia produkcyjnego, przelotowa polerka magnetyczna do gratowania najlepiej sprawdza się przy rutynowej pielęgnacji. Przestrzeganie prostego harmonogramu konserwacji wydłuża żywotność maszyny i utrzymuje stałą jakość wykończenia.
- Regularnie sprawdzaj i czyść sworznie ze stali nierdzewnej, aby usunąć nagromadzone zanieczyszczenia lub zużyte fragmenty.
- Co tydzień sprawdzaj przenośniki taśmowe i mechanizmy podające pod kątem zużycia lub niewspółosiowości.
- Utrzymuj obszar bębna magnetycznego wolny od kurzu i wiórów metalowych, które mogą mieć wpływ na wydajność.
- Sprawdź, czy filtry i separatory odzyskiwania pinów działają prawidłowo, aby uniknąć utraty pinów.
- Nasmaruj ruchome części mechaniczne zgodnie z harmonogramem zalecanym przez producenta.
Typowe błędy, których należy unikać
Nawet dobrze zbudowana przelotowa polerka magnetyczna do gratowania może działać gorzej, jeśli jest używana nieprawidłowo. Przeciążenie posuwu powyżej wydajności znamionowej maszyny często prowadzi do nierównomiernego gratowania, ponieważ części przechodzą przez pole magnetyczne zbyt szybko, aby mogły zostać całkowicie oczyszczone. Kolejnym częstym problemem jest użycie kołka o niewłaściwym rozmiarze do danego zadania, ponieważ zbyt duże kołki mogą nie dotrzeć do drobnych elementów wewnętrznych, natomiast zbyt małe mogą nie usuwać skutecznie twardszych zadziorów.
Pomijanie regularnej konserwacji sworzni jest również częstą przyczyną pogorszenia wydajności, ponieważ zużyte lub zanieczyszczone sworznie z czasem tracą skuteczność cięcia. Wreszcie, niedopasowanie zastosowania związku lub dodatku do konkretnego przetwarzanego materiału może prowadzić do matowego lub nierównego wykończenia, dlatego warto przetestować ustawienia na małej partii próbki przed przystąpieniem do pełnej serii produkcyjnej.